数字化工厂与大数据 制造业的未来之路
一、引言
全球制造业正处于一场深刻变革之中。数字化工厂作为智能制造的核心载体,正在重塑生产方式、组织结构和价值创造模式。而在这一转型过程中,大数据与信息技术的融合应用,构成了数字化工厂运转的“神经中枢”,驱动制造业从经验驱动走向数据驱动。
二、数字化工厂的基本架构
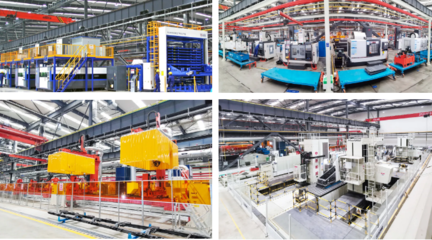
数字化工厂并非单一技术的堆叠,而是以信息物理系统(CPS)为框架,集成物联网、云计算、人工智能、数字孪生等技术,实现设备、产线、工厂乃至供应链的全面互联。其核心特征包括:
- 全面感知:通过传感器和工业物联网采集设备状态、工艺参数、环境数据等;
- 实时互联:依赖工业以太网、5G等通信技术实现低时延数据传输;
- 智能决策:借助数据分析与模型算法优化生产调度与质量控制;
- 虚实融合:数字孪生技术将物理工厂映射到虚拟空间,支持仿真与预测。
在这一架构中,大数据贯穿始终,既是感知层产生的“原料”,也是决策层输出的“燃料”。
三、大数据在数字化工厂中的关键应用
3.1 生产过程的实时监控与优化
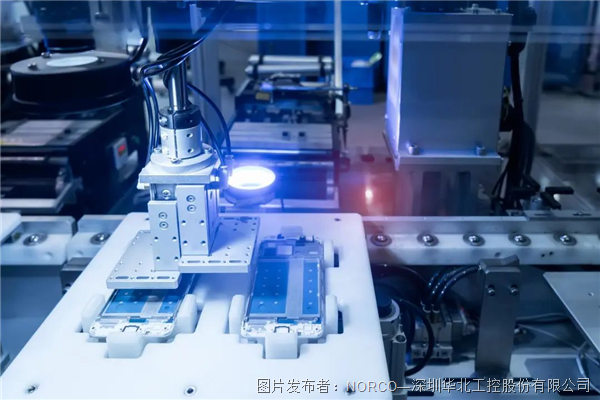
制造环节每时每刻产生海量数据——设备振动、温度、压力、转速、能耗等。通过对这些时序数据进行实时流处理,工厂可以即时发现异常趋势,动态调整工艺参数。例如,在精密加工中,基于历史数据建立的质量预测模型可在加工过程中提前预警偏差,减少废品率。
3.2 预测性维护
传统维护依赖固定周期或故障后维修,而大数据使预测性维护成为可能。通过分析设备运行数据与历史故障记录,机器学习模型可评估设备健康状态、预测剩余使用寿命,从而在故障发生前安排维护,显著降低非计划停机时间和维护成本。
3.3 质量控制与根因分析
产品质量受多工序、多参数交互影响,传统抽样检验难以覆盖全貌。大数据技术可整合全流程质量数据,构建质量追溯链,并利用关联分析和分类算法定位缺陷根因。例如,汽车焊接车间通过分析焊点参数与检测结果的关系,可精准识别影响强度的关键变量。
3.4 供应链与库存优化
制造企业的库存与物流数据、市场需求数据、供应商表现数据汇聚后,可支撑需求预测和动态补货决策。数字化工厂的供应链不再依赖静态安全库存,而是基于实时数据动态调整,提升响应速度并降低库存占用。
3.5 能源管理与能效提升
高能耗行业尤其受益于大数据分析。通过采集产线各环节能耗数据,结合生产计划和电价信号,工厂可优化排产时段与设备运行策略,实现能耗与成本的协同优化,同时支撑绿色制造目标。
四、信息技术支撑体系
大数据的价值释放依赖完整的信息技术栈:
- 数据采集层:工业传感器、PLC、SCADA系统实现多源异构数据接入;
- 数据存储与管理层:时序数据库、数据湖与边缘计算节点支持海量数据的就近处理和集中管理;
- 数据分析层:统计分析、机器学习、深度学习算法挖掘数据价值;
- 应用与可视化层:工业互联网平台、看板和数字孪生界面将洞察呈现给管理者与操作者;
- 安全保障:工业网络安全体系保护数据与系统免受攻击,确保生产连续性。
5G的边缘计算能力与云计算的弹性资源协同,正在解决工业场景中对低时延与高算力的双重需求。
五、挑战与应对
数字化工厂的大数据应用仍面临若干现实挑战:
- 数据孤岛问题:不同设备与系统间协议不统一,数据难以互通。需推动标准化接口与统一数据平台建设。
- 数据质量:噪声、缺失与异常数据影响模型效果,需建立数据治理机制。
- 人才缺口:既懂制造工艺又懂数据分析的复合型人才稀缺,企业需加强培养与引进。
- 投资与回报平衡:中小企业数字化改造成本较高,可分阶段推进,优先落地高回报场景。
- 安全与隐私:工业数据涉及商业机密与生产安全,需建立健全的安全防护体系。
六、未来展望
随着人工智能大模型、边缘智能和数字孪生技术的成熟,数字化工厂的大数据应用将向更深层次发展:从“描述发生了什么”走向“预测将发生什么”和“自动决定怎么做”。自主优化的产线、自适应供应链和人机协同的智能工厂,将成为制造业竞争力的新来源。
七、
数字化工厂代表了制造业的未来方向,而大数据与信息技术正是其核心驱动力。企业唯有系统性构建数据能力、打通信息链路、培养复合人才,才能在这场变革中把握先机,实现从制造到“智造”的跃迁。